Artykuł sponsorowany
Jak aluminium i mosiądz zmieniają przebieg obróbki tokarskiej oraz wygląd gotowej powierzchni detalu
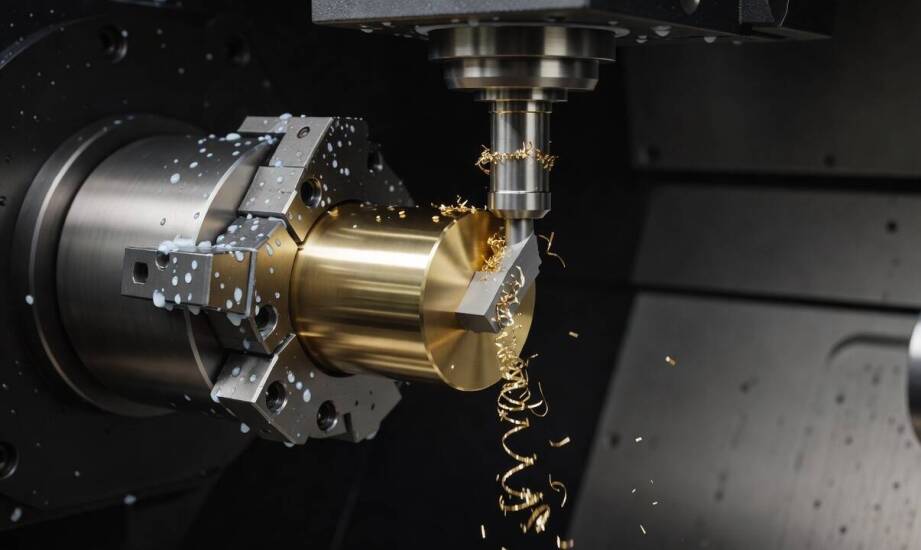
Tuleja dystansowa stosowana w układach przeniesienia napędu stanowi dobry przykład detalu, którego specyfika wytwarzania zmienia się po modyfikacji materiału wsadowego. Zastąpienie stopu aluminium mosiądzem wpływa nie tylko na docelową masę komponentu, ale wymusza na technologu głęboką weryfikację całego procesu. Różnice w twardości i strukturze tych metali determinują odmienne zachowanie powierzchni pod wpływem noża. Taka zmiana wymaga ponownego zaplanowania ścieżki narzędzia, dostosowania strategii odprowadzania wióra oraz doboru odpowiedniej chemii chłodzącej.
Parametry skrawania aluminium i mosiądzu
Twardość popularnych stopów aluminium wynosi od 15 do 120 HB, podczas gdy mosiądz z reguły osiąga znacznie wyższe parametry oporu mechanicznego. Niższa twardość aluminium pozwala na bezpieczne zwiększenie prędkości skrawania do poziomu 300–800 m/min. Z kolei mosiądz wymaga zredukowania tego parametru do zakresu 150–300 m/min. Prowadzone z mniejszą dynamiką toczenie cnc przebiega w przypadku stopów miedzi bardzo stabilnie, ponieważ zawarty w nich ołów pełni funkcję stałego, wewnętrznego smaru. Obecność tego pierwiastka poprawia ogólną skrawalność i ułatwia naturalne łamanie wióra w strefie cięcia.
Aluminium bardzo dobrze odprowadza ciepło z obszaru roboczego, co chroni płytkę wieloostrzową przed szybkim zużyciem termicznym. Jednocześnie wysoka ciągliwość tego materiału generuje specyficzne problemy fizyczne. Długi, nieprzerwany wiór aluminiowy ma tendencję do owijania się wokół uchwytu tokarki, a na samym ostrzu często narasta warstwa lepkiego metalu. Bezpieczna obróbka aluminium wymaga użycia wyjątkowo ostrych płytek o dużym kącie natarcia, natomiast mosiądz dobrze znosi kontakt z twardszymi narzędziami o mniejszym kącie, które skutecznie kruszą materiał na drobne, bezpieczne dla operatora igły.
Wykończenie powierzchni i powtarzalność w produkcji
Ciągliwa natura aluminium bezpośrednio zwiększa ryzyko powstawania uciążliwych zadziorów na krawędziach skrawanego detalu. Elementy aluminiowe często potrzebują obfitego płukania chłodziwem pod wysokim ciśnieniem, co zmywa mikrodrobiny materiału i zapobiega ich wtórnemu wprasowaniu w obrabianą powierzchnię. Mosiądz rzadko generuje takie zadziory, ale zastosowanie zbyt agresywnych posuwów prowadzi w jego przypadku do lokalnego przegrzania struktury. Efektem ubocznym bywa utrata ostrości precyzyjnych gwintów lub krawędzi fazowanych. W zakładzie Staltim Stawiarscy w Częstochowie dobieramy optymalne parametry obróbki do detali osiągających długość do 1 m i średnicę od 2 do 200 mm.
Prawidłowe zestawienie właściwości wybranego metalu z docelową geometrią pozwala utrzymać chropowatość na poziomie Ra 0,4–0,8 µm niezależnie od zastosowanego stopu. Zachowanie tak wysokiej gładkości w produkcji seryjnej mocno zależy od termicznej stabilności samej maszyny. Mosiądz gwarantuje operatorowi dużą przewidywalność pękania wióra, co minimalizuje ewentualne różnice wymiarowe pomiędzy poszczególnymi sztukami z jednej partii. Z kolei toczenie stopów aluminium wymusza częstszą kontrolę narostu na narzędziu skrawającym. Dotyczy to szczególnie obróbki jednostkowej, gdzie brakuje przestrzeni na błędy, a ustawiacz maszyny musi na bieżąco korygować głębokość przejścia.
Fizyczne właściwości aluminium i mosiądzu narzucają pewne początkowe ograniczenia, ale w nowoczesnym przemyśle nie determinują z góry jakości ostatecznego wykończenia. Trafne zestawienie projektu geometrycznego z odpowiednimi prędkościami posuwu oraz bieżąca kontrola zużycia narzędzi pozwalają uzyskać wzorową powtarzalność. Sukces precyzyjnej obróbki opiera się na uważnym monitorowaniu całego procesu i elastycznym reagowaniu na zmienne zachowanie metalu podczas intensywnego kontaktu z nożem tokarskim. Wiedza o zachowaniu struktury materiału to fundament, na którym buduje się optymalny cykl produkcyjny.
Kategorie artykułów
Polecane artykuły

Poleasingowe laptopy: Jakie są najnowsze trendy na rynku?
W ostatnich latach obserwuje się wzrost popularności laptopów poleasingowych we Wrocławiu. Klienci doceniają korzystny stosunek jakości do ceny, co sprawia, że wybierają te urządzenia zamiast nowych modeli. Firmy oraz osoby prywatne poszukują oszczędnych rozwiązań, a laptopy z drugiej ręki spełniają

Dlaczego warto zaufać specjalistom przy odbiorze złomu z posesji?
W dzisiejszych czasach, gdy ekologia i zarządzanie odpadami zyskują na znaczeniu, warto rozważyć współpracę z profesjonalistami przy odbiorze złomu z posesji. Specjaliści zapewniają nie tylko wygodę, ale również bezpieczeństwo oraz efektywność w procesie recyklingu metali. Dzięki temu można mieć pew